電話
地址
新北市八里區中山路2段96號
新北市八里區中山路2段96號
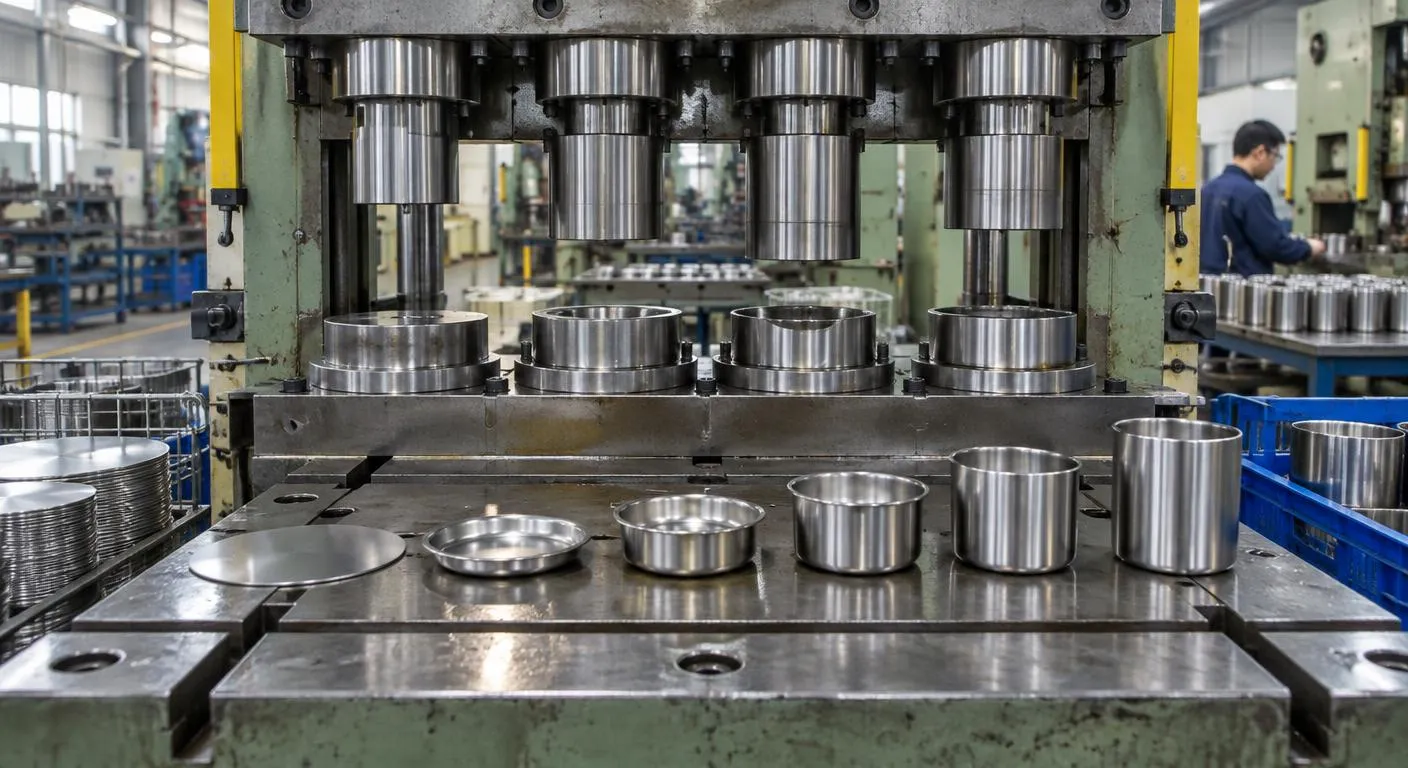
收到一批鈑金沖壓件,卻發現孔邊毛邊刮手、折彎角度不一,或杯狀件側壁出現裂痕,問題到底出在材料、模具還是製程?這篇以採購與品管人員的角度,整理常見瑕疵的成因與判斷方式,說明送樣、試模到驗收要看哪些地方,也比較不同模具與成形方式的適用條件,讓你和廠商溝通時能指出具體問題。
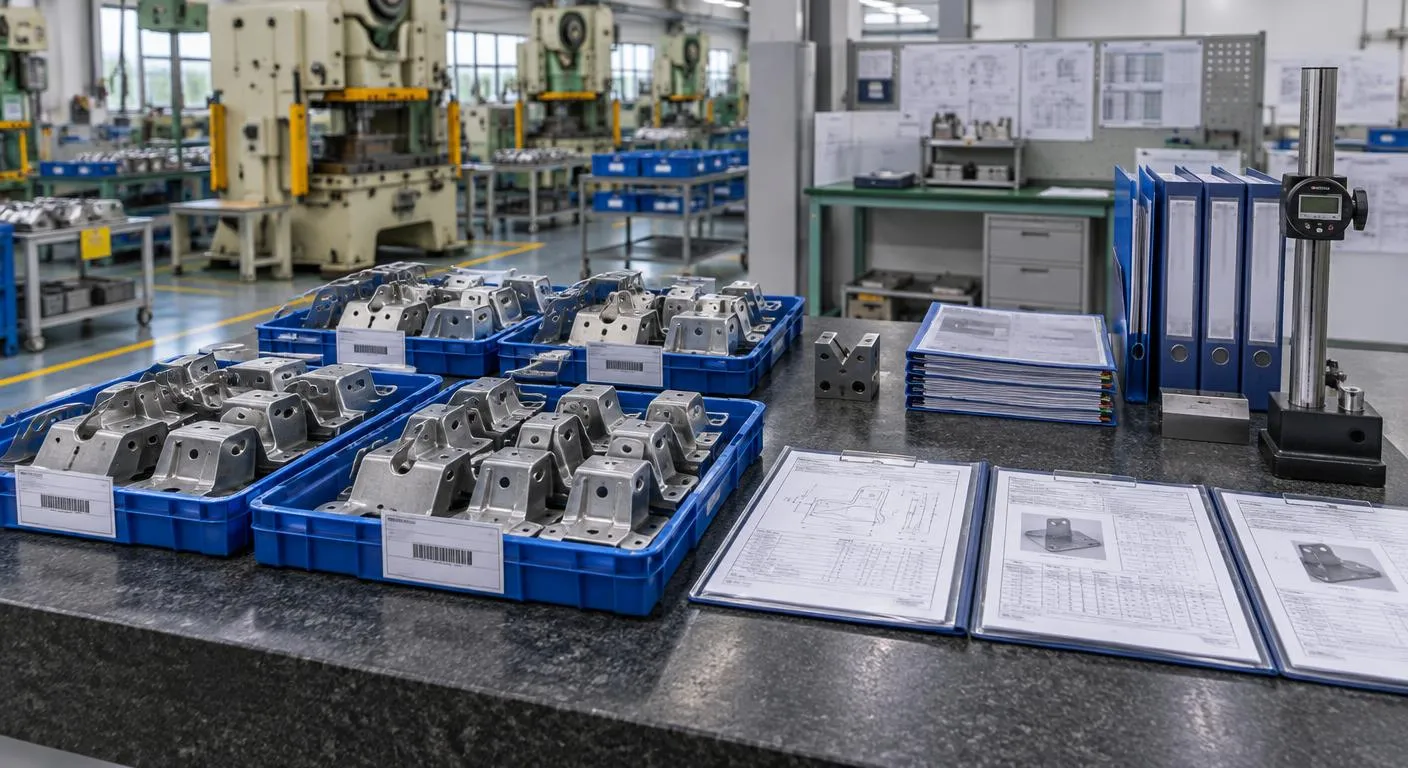
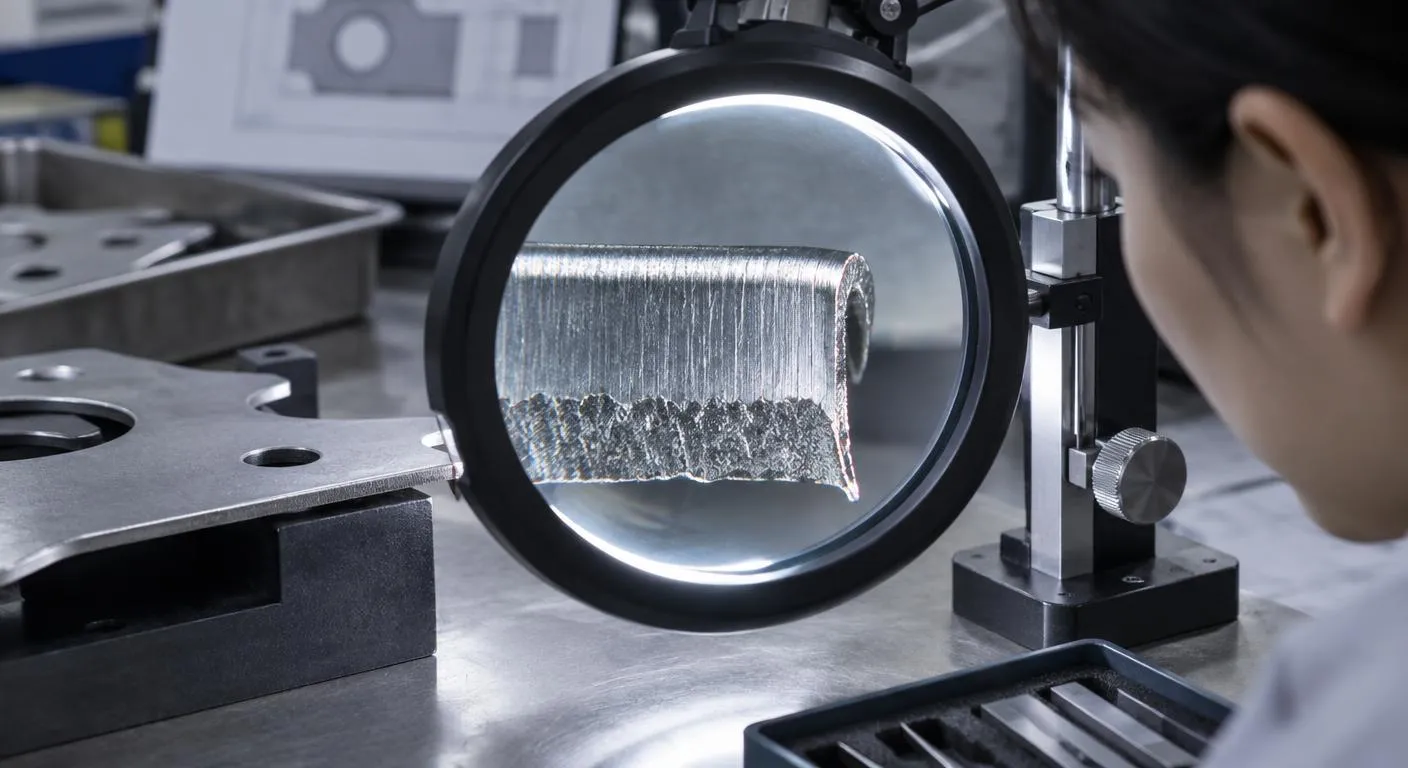
毛邊是最常被抱怨的問題,判斷時先看毛邊出現在哪一面,以及沿著輪廓分布是否平均。鈑金沖壓的剪切面通常分成塌角、光亮帶、斷裂帶與毛邊四段,若光亮帶過窄、毛邊又大,多半是沖頭與母模間隙偏大或刃口已經磨鈍;如果只有同一側毛邊特別高,則可能是模具導柱偏移造成間隙不均。這類狀況需要研磨刃口或調整間隙,單純換材料通常解決不了。
折彎角度不穩與裂紋則要從材料端找原因。金屬沖壓件的回彈量會隨材料強度提高而變大,不鏽鋼與高張力鋼板比一般冷軋鋼板更難一次壓到位;同一批卷料若厚度落在公差上下限,角度也會跟著飄移。折彎外側出現細裂時,可留意折彎線是否與板材軋延方向平行,平行時較容易開裂,內R過小也是常見原因,必要時請廠商提供材質證明比對。
潤滑油殘留影響後處理:
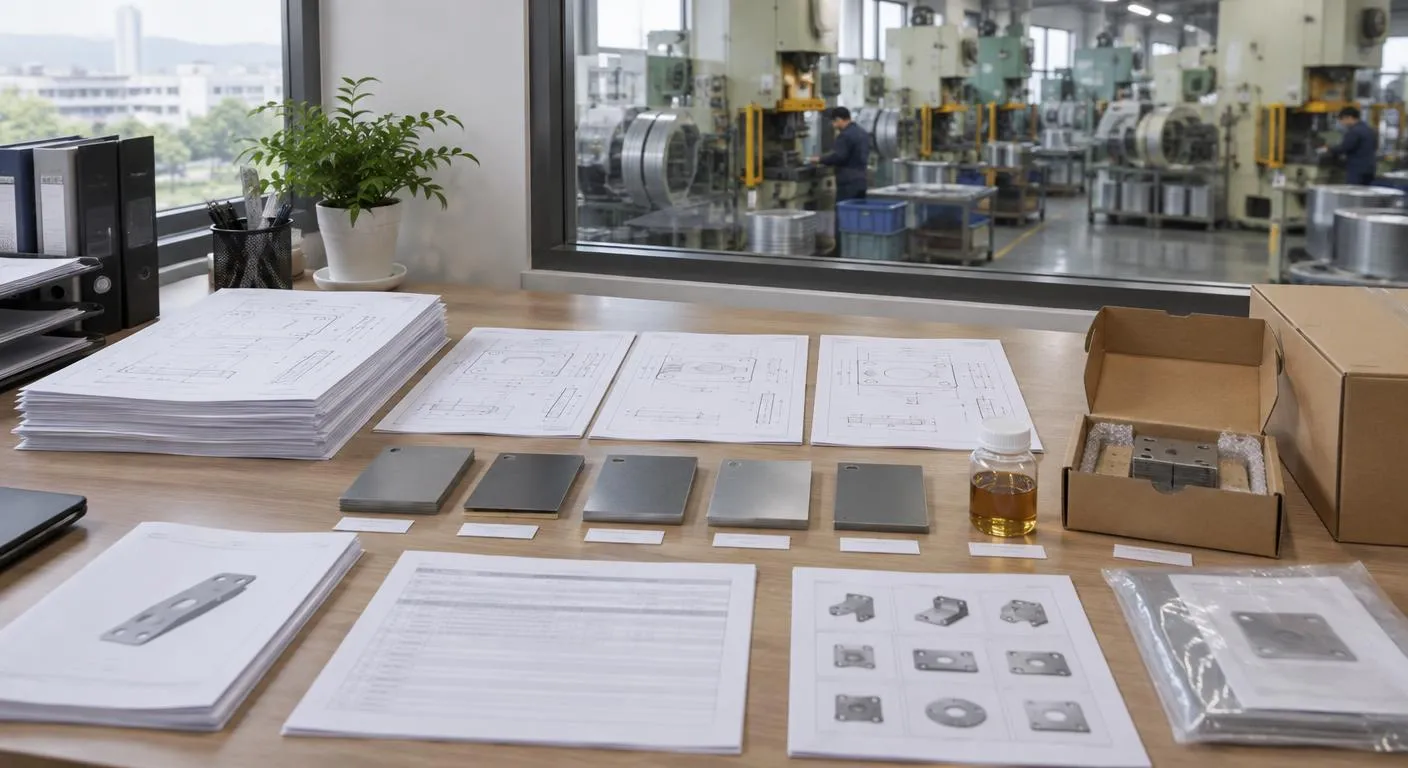
沖壓時使用的潤滑油若未清除,會影響後續電鍍與噴塗附著。金屬沖壓件若需表面處理,要問清楚出貨前是否脫脂,以及清洗方式會不會造成生鏽。替代材質須事先告知:
廠商若因缺料改用相近牌號,延伸率與硬度可能不同,回彈與成形性會跟著改變。合約中可要求材質變更須事先書面同意,並重新送樣。模具歸屬寫進合約:
模具費由買方支付時,模具歸屬、存放地點與報廢條件要寫在合約中,否則日後轉廠生產可能取不回模具,也難以掌握剩餘壽命。
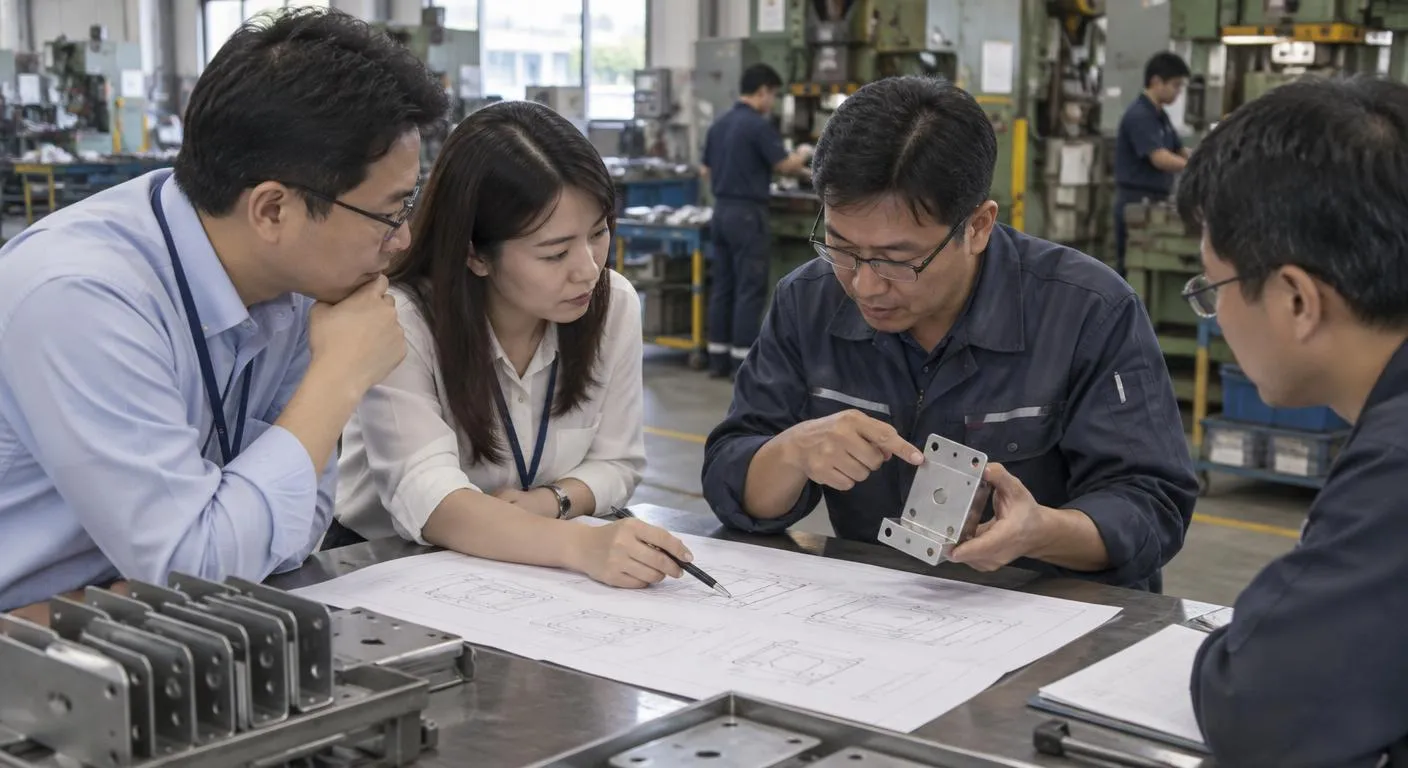
下單前把需求講清楚,能省下大半的來回修改。採購人員在圖面上要標出關鍵尺寸、毛邊方向與允許高度、外觀面位置,因為金屬加工廠會依這些資訊決定排樣與沖切方向;若後段還有電鍍、烤漆或焊接,也要一併說明,毛邊與油污殘留都會影響表面處理的附著。首件送樣時,可請廠商附上量測報告,對照圖面逐項核對,並保留樣品作為後續批量的比對基準。
進入量產後,風險多半來自模具磨耗與批次材料變化。若零件同時有外形與內孔,複合模具能在同一個行程完成落料與沖孔,孔位與外形的相對位置較穩定,但模具結構較複雜,刃口研磨後要重新校正間隙。驗收時建議抽查每批首件、中段與末段的毛邊高度與關鍵尺寸,若數值有逐批惡化的趨勢,代表模具需要保養,報價階段就該問清楚修模與研磨費用怎麼算。
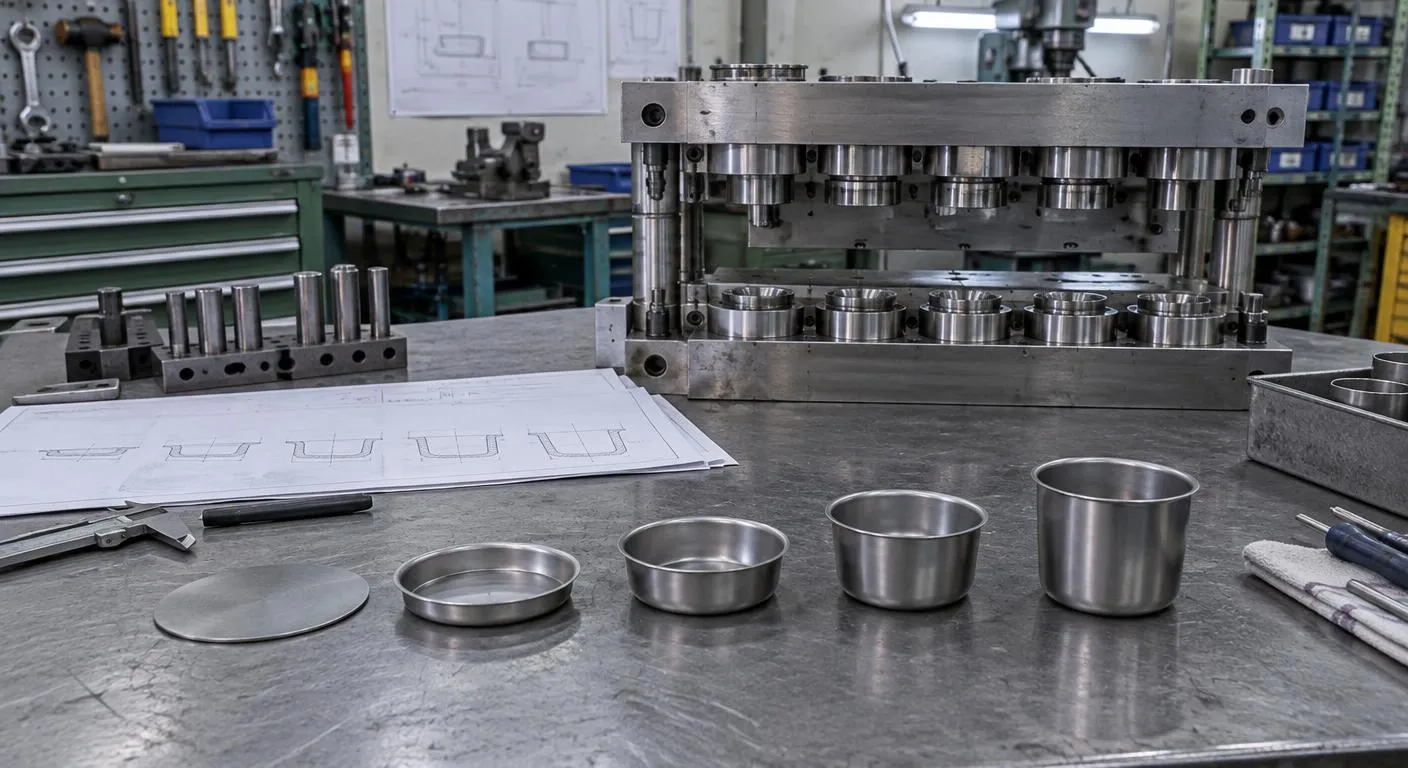
模具形式要依零件形狀與數量來評估。平板件數量不多時,單工程模開發成本低、修改彈性大;外形與內孔精度要求高的平板件,適合採用複合模具;需要折彎、壓筋等多道工序且月產量大時,連續模的效率較高。杯形、筒形這類有深度的零件則要靠深抽加工,凸緣起皺通常代表壓料力不足,沖頭圓角處破裂則與壓料力過大或圓角太小有關,深度大的不鏽鋼件常需分段抽製並視情況退火。
| 平板沖切件 |
|---|
| 以落料、沖孔、折彎為主,金屬加工成本集中在模具與材料利用率,驗收重點是毛邊高度、孔位與平面度,模具開發時間相對較短。 |
| 深抽成形件 |
| 需要壓料圈與多次抽製,可能搭配退火與修邊,驗收重點是壁厚變薄量、口緣耳狀與表面拉傷,試模次數通常較多,開發費用也較高。 |
要看情況。少量且毛邊不在配合面時,可用滾筒研磨或手工去除;但若毛邊是批次性出現,代表刃口磨耗或間隙異常,持續靠後處理只會墊高成本,應要求廠商從模具端修正,並在驗收規格寫明允許高度。
可從數量、精度與後續是否放大量產三個重點判斷。試產數百件且設計仍可能修改時,單工程模或簡易模較省開發費;孔位與外形精度要求高時再考慮複合模具;確定會長期量產的,可在試產階段就和廠商討論連續模排樣。
| 詢問鈑金沖壓報價前,先準備含公差的圖面、材質與板厚、預估年用量與表面處理需求;若是杯形零件,也可請廠商說明深抽加工需要幾道工序,以及試模費用如何計算。 |