電話
地址
新北市八里區中山路2段96號
新北市八里區中山路2段96號
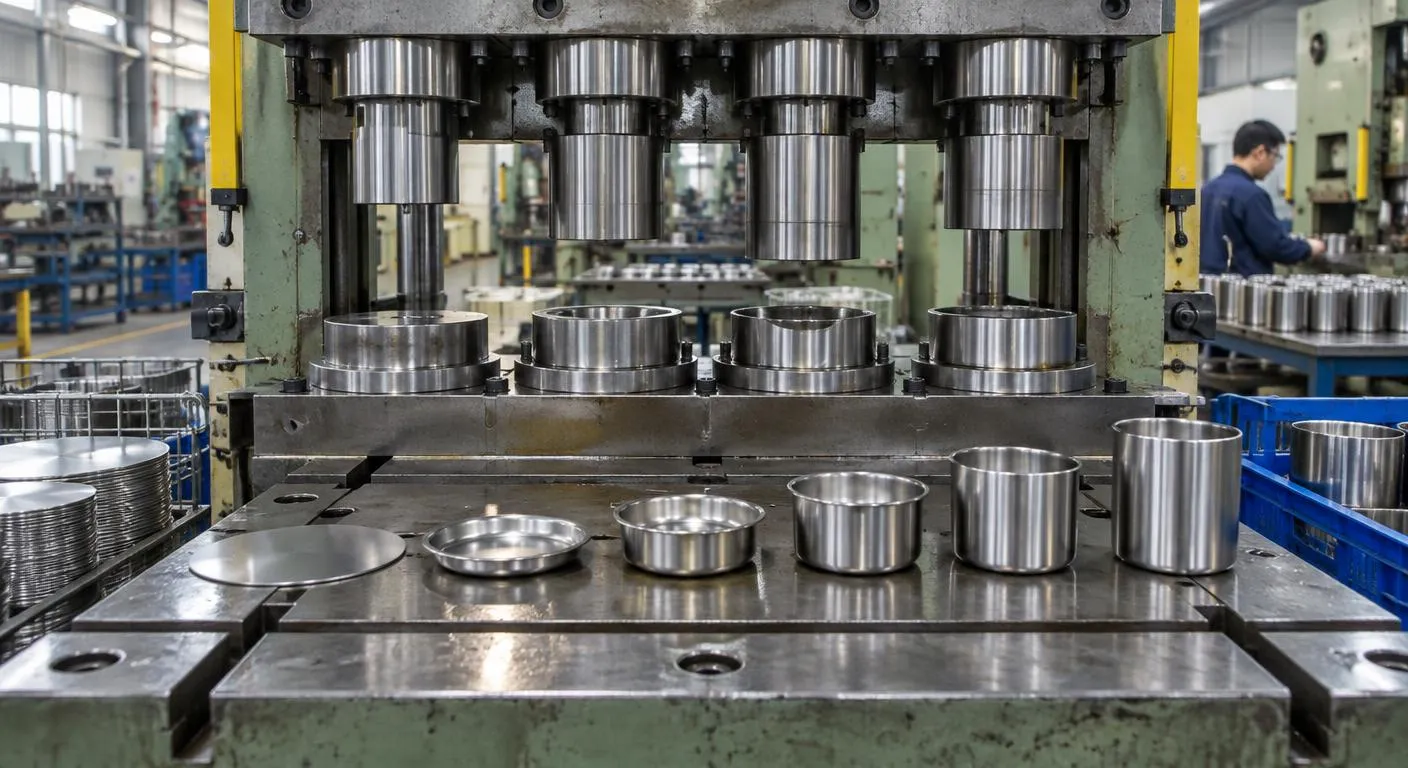
沖壓模具開發不是畫完圖就能開工,從你交出產品圖面那天起,到第一批零件通過驗收,中間通常會經過可行性評估、排樣與模具結構設計、加工組立、試模修模,再到小量試產。每一關都有該交出的資料與該做的判斷,弄清楚這條流程,你在跟模具廠討論時就知道現在卡在哪裡、下一步該準備什麼。
沖壓模具開發的第一步是把產品圖面交給模具設計者做可行性評估,這個階段要判斷的是零件能不能用沖壓穩定做出來。常見卡關處包括孔與折彎線距離太近,折彎時孔會被拉成橢圓;內R角標得比材料厚度還小,遇到不鏽鋼或高強度鋼板容易在彎角外側出現裂紋;毛邊方向沒有標示,組裝面就可能刮手或干涉。這些問題在圖面階段修改成本最低,進入模具加工後再改就得重工模仁。
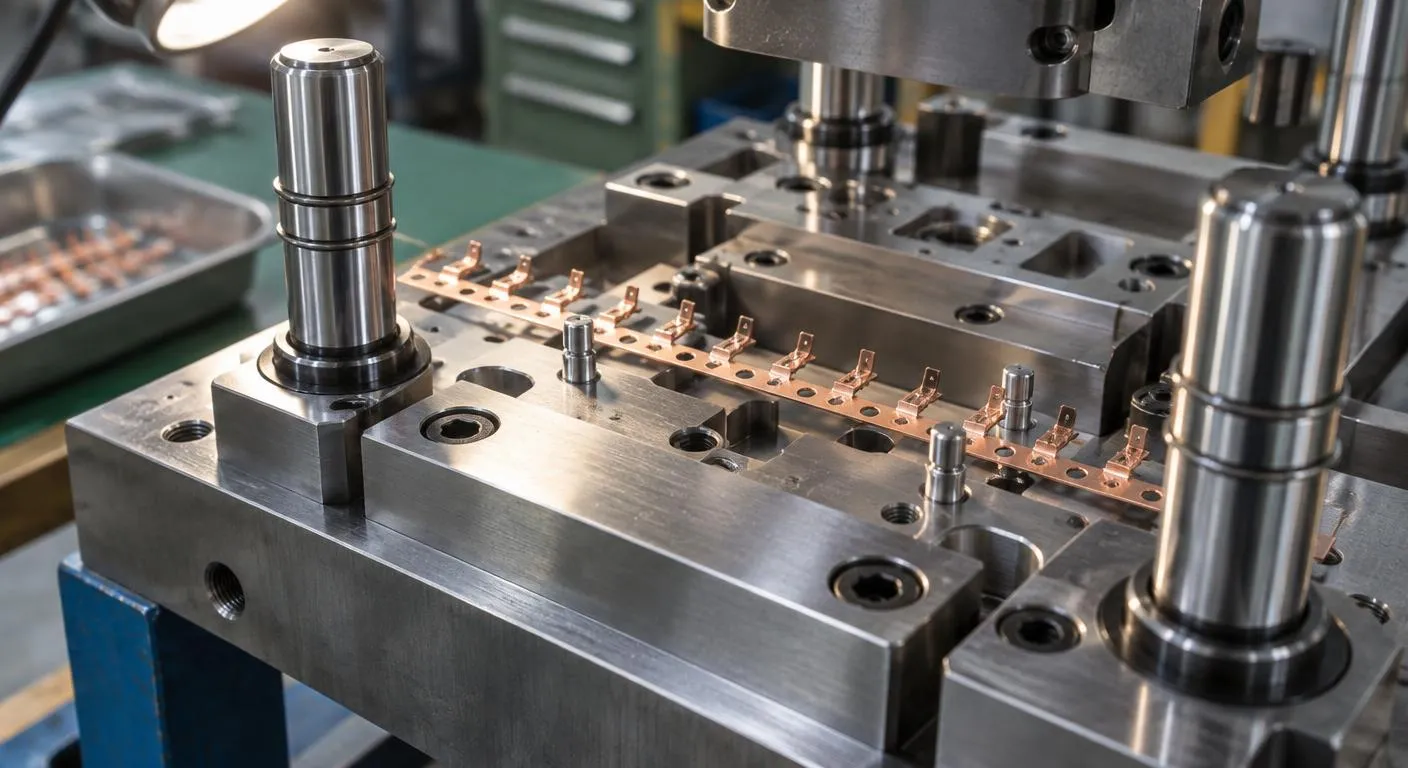
公差與年需求量是第二個要判斷的條件。如果圖面上多數尺寸公差落在一般鈑金等級,單工程模或簡易模具就足夠;若有連接器端子、屏蔽蓋這類需要孔位與折彎相對位置都很穩定的零件,就需要以精密沖壓模具的思維設計導柱、導料與定位銷。年用量也會影響架構選擇,量少時把一套連續模的費用攤在少量零件上,模具費占單價的比例會很高。
模具歸屬寫進合約:
精密沖壓模具的所有權與存放地點要在合約寫明,包括模具費付清後歸屬誰、日後轉廠能否取回,以及長期停產時由哪一方保管與保養。試模料要等同量產料:
試模用的板材要和量產相同材質、厚度與供應來源,換一批硬度略有差異的料,回彈量就可能改變,原本合格的折彎角度跟著跑掉。量產後的模具維護:
刃口會隨沖次逐漸磨耗,毛邊變大就是訊號。開模前問清楚研磨週期、易損件有無備品與維護費用計算方式,比事後停線等修模划算。
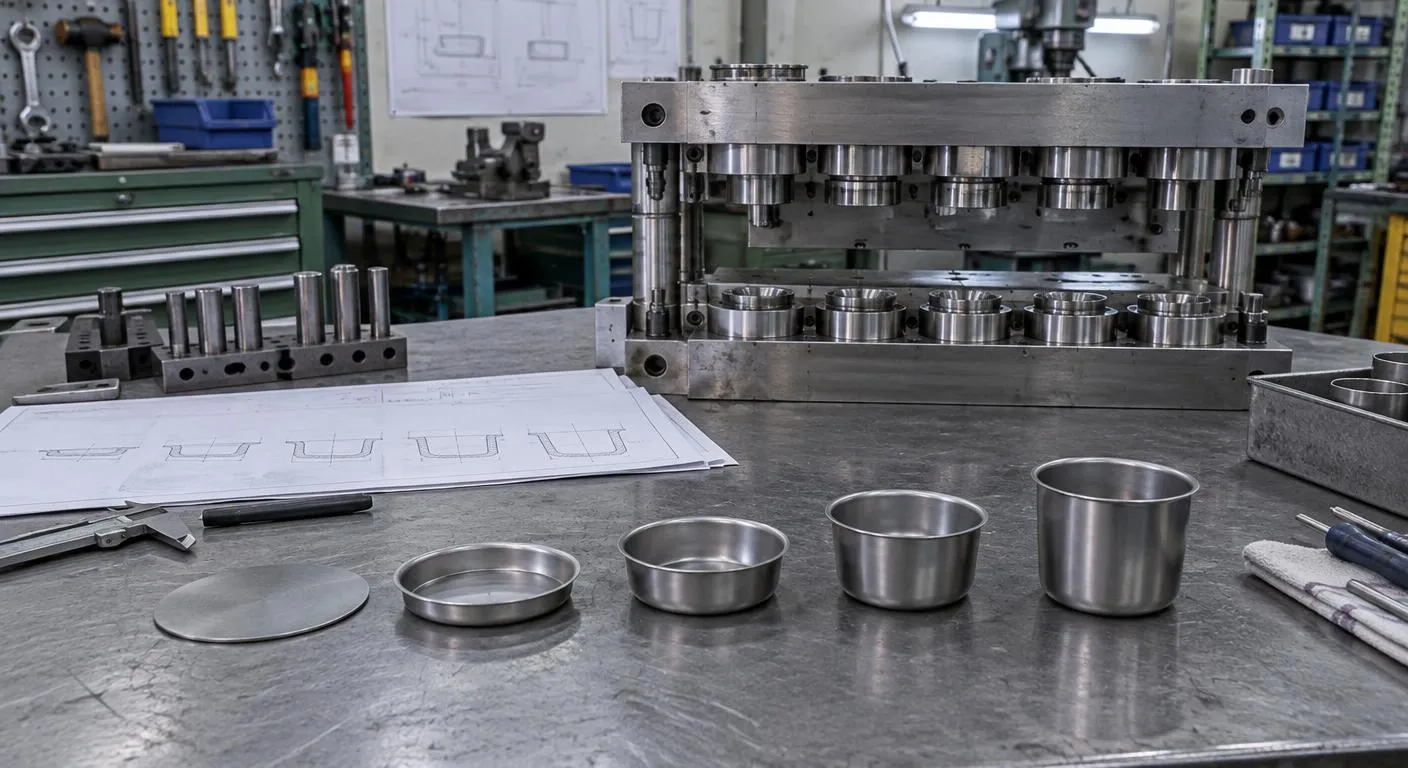
可行性確認後,設計者會先做排樣,決定零件在料帶上的排列方式、工站順序與材料利用率,接著才畫模具結構圖。若零件有杯狀、盒狀或深度較大的外形,就要用引伸模具分次拉伸成形,一次拉太深容易在底部圓角破裂或在口緣起皺,所以工站數、每次的引伸比與是否需要中間退火,都會影響模具費與交期。建議要求模具廠提供排樣圖與成形模擬結果,加工前就看得到風險位置。
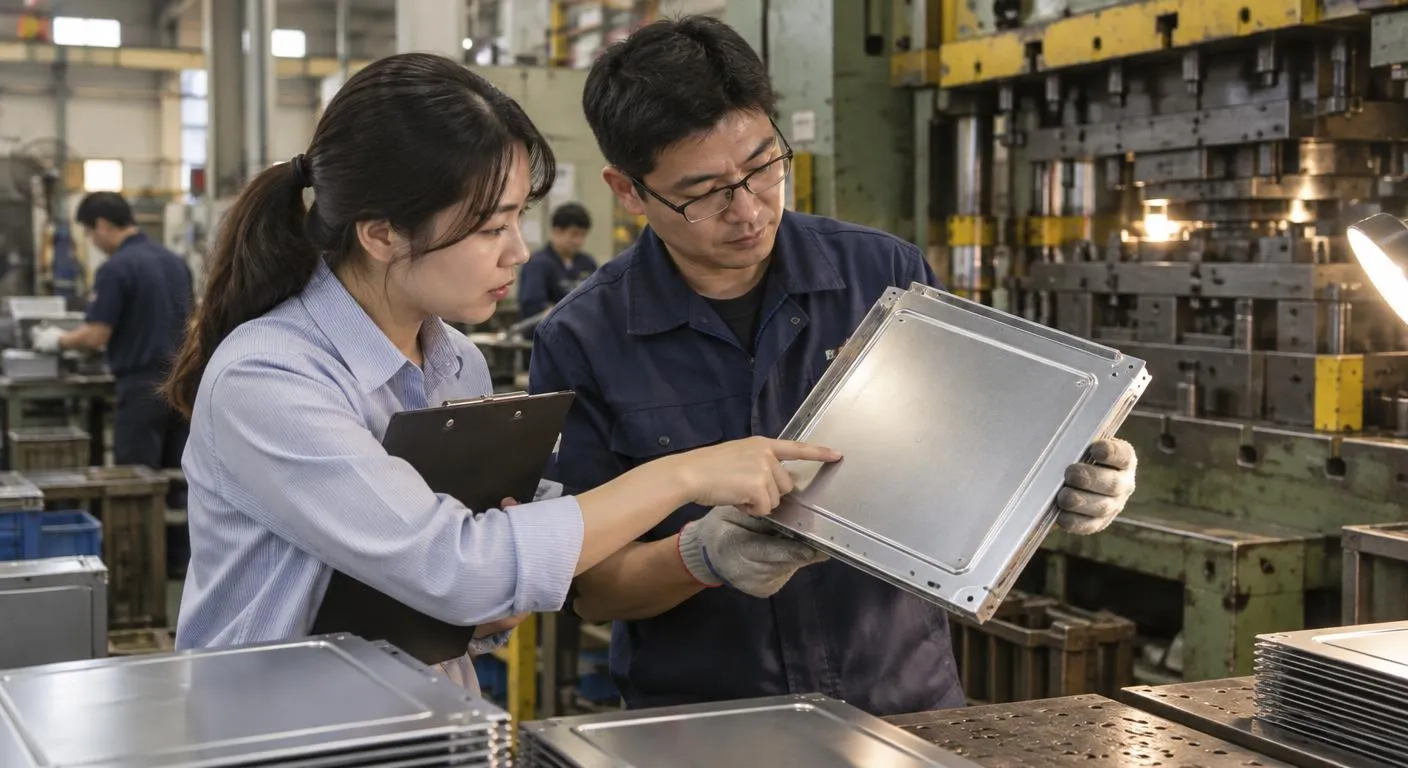
模具加工組立完成後進入試模,第一次打出的樣品通常會有回彈、毛邊或尺寸偏移,需要依量測結果修模,再試第二、三次。像搜尋台北金屬外殼訂製時常見的機殼、蓋板類零件,採購人員與品管在試模階段往往更在意外觀面壓痕與平面度,因此樣品的驗收條件要事先寫明:量測哪些尺寸、外觀判定標準、抽樣數量,以及修模次數是否含在模具費內。樣品承認後的小量試產,才能看出模具在連續生產下是否穩定。
模具架構的取捨主要看產量與零件複雜度。單工程模每道工序一套模具,靠人工換站,模具費低、修改彈性大,適合年用量不高或仍在改版的產品;連續模把沖孔、折彎、切斷排在同一條料帶上,每一行程出一件成品,單件工時短,但開發與修模成本高。找台北沖壓模具設計服務時,可請對方比較兩種方案的模具費、單件加工費與損益點。如果產品一年內可能改版,先用單工程模驗證,量穩定後再轉連續模,風險較低。
| 引伸模具 |
|---|
| 用於杯狀、圓筒或深盒型零件,透過多次拉伸讓板材流動成形,材料延展性與潤滑條件影響很大,工站多、試模次數通常較多,適合無焊縫的外殼或容器。 |
| 折彎成形模 |
| 用於L型、U型支架或淺箱型外殼,材料主要在彎曲線附近變形,結構單純、修模容易,但轉角處會留缺口或需另行焊接,有防水或外觀要求時要先評估。 |
主要是三項:可編輯的3D檔與標註公差的2D圖面、材質與料厚規格,以及預估年用量與每批交貨數量。若有外觀面、組裝對象或表面處理需求,也一併附上,模具廠才能估出合理的模具架構與報價。
可以,詢問台北金屬外殼訂製時,可以請業者先用雷射切割加折彎做手工樣品,驗證組裝與外觀後再開模。手工樣品不需模具費、改版快,但單價高且尺寸一致性不如沖壓件,適合驗證階段,不適合直接量產。
| 把圖面、材質、年用量與外觀要求整理好,詢問台北沖壓模具設計時就能請對方說明建議的模具架構、試模次數與驗收條件,並把修模與保養費用寫進報價單。 |