電話
地址
新北市八里區中山路2段96號
新北市八里區中山路2段96號
第一次替新產品委外生產金屬沖壓件時,最容易卡關的往往不是單價,而是開模前沒談清楚的細節:圖面公差是否合理、模具歸屬誰、試模幾次算數、樣品依什麼標準驗收。這篇從採購與研發的角度,整理報價為何差距大、從詢價到量產的流程,以及不同模具與工廠類型的取捨方式,讓你帶著明確的需求去詢價,而不是收到報價後才開始摸索。
同一份圖面拿去詢價,模具費可能差到數倍,常見原因是各廠對製程的判斷不同。有的工廠評估年用量不大,會拆成落料、沖孔、折彎幾道單工程;有的直接規劃連續模,模具貴但單件工時短。圖面若只標外形,卻沒寫材質牌號、板厚公差與毛邊方向,工廠只能自行假設,報出來的金屬沖壓件單價自然無法放在同一基準比較。
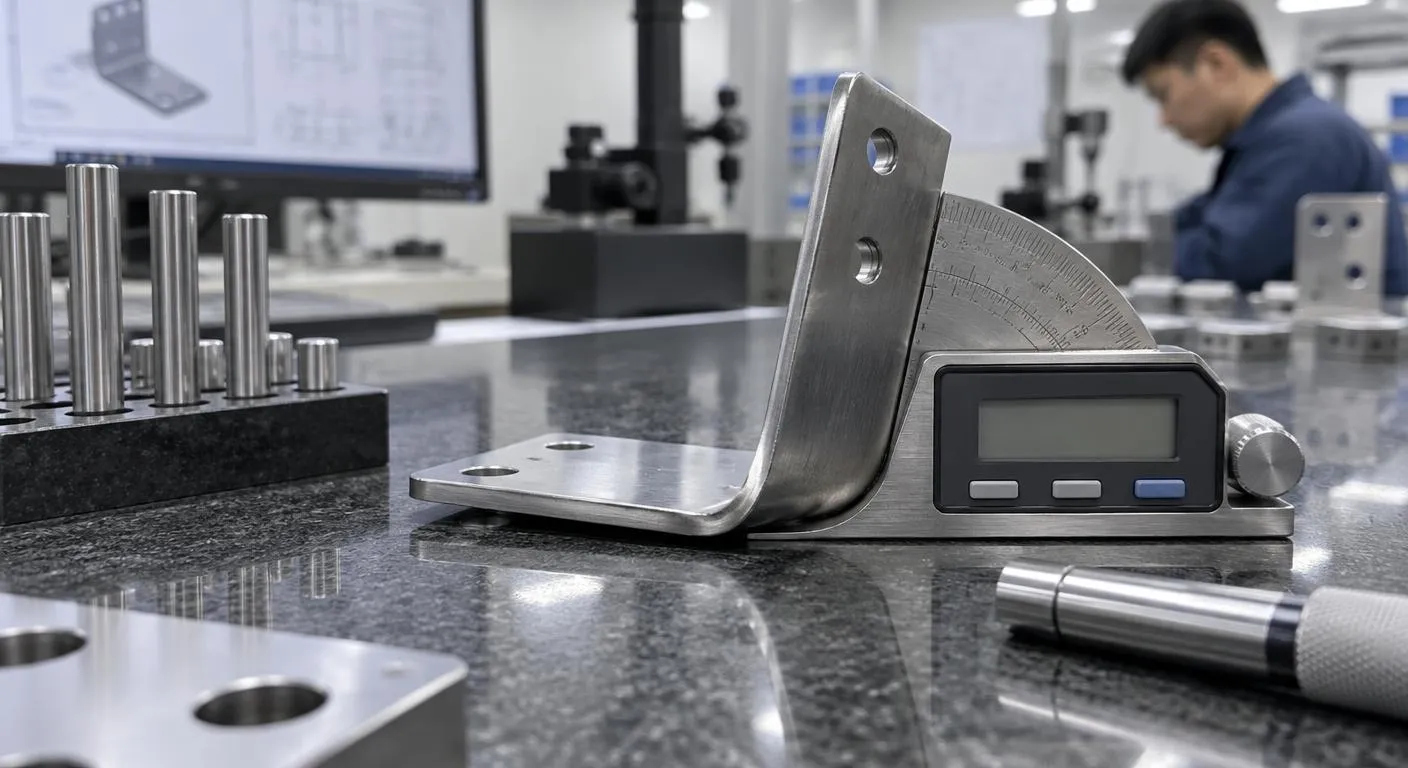
另一個常被忽略的來源是公差設定。研發人員習慣沿用切削件的公差標註,但沖壓成形有回彈,折彎角度與孔距若全部要求極嚴,沖壓模具就得增加整形站或後續二次加工,成本與試模次數一起上升。要判斷公差是否合理,可以請工廠指出哪幾個尺寸最難穩定,再回頭與設計端討論哪些屬於組裝關鍵、哪些可以放寬。
模具所有權寫進合約:
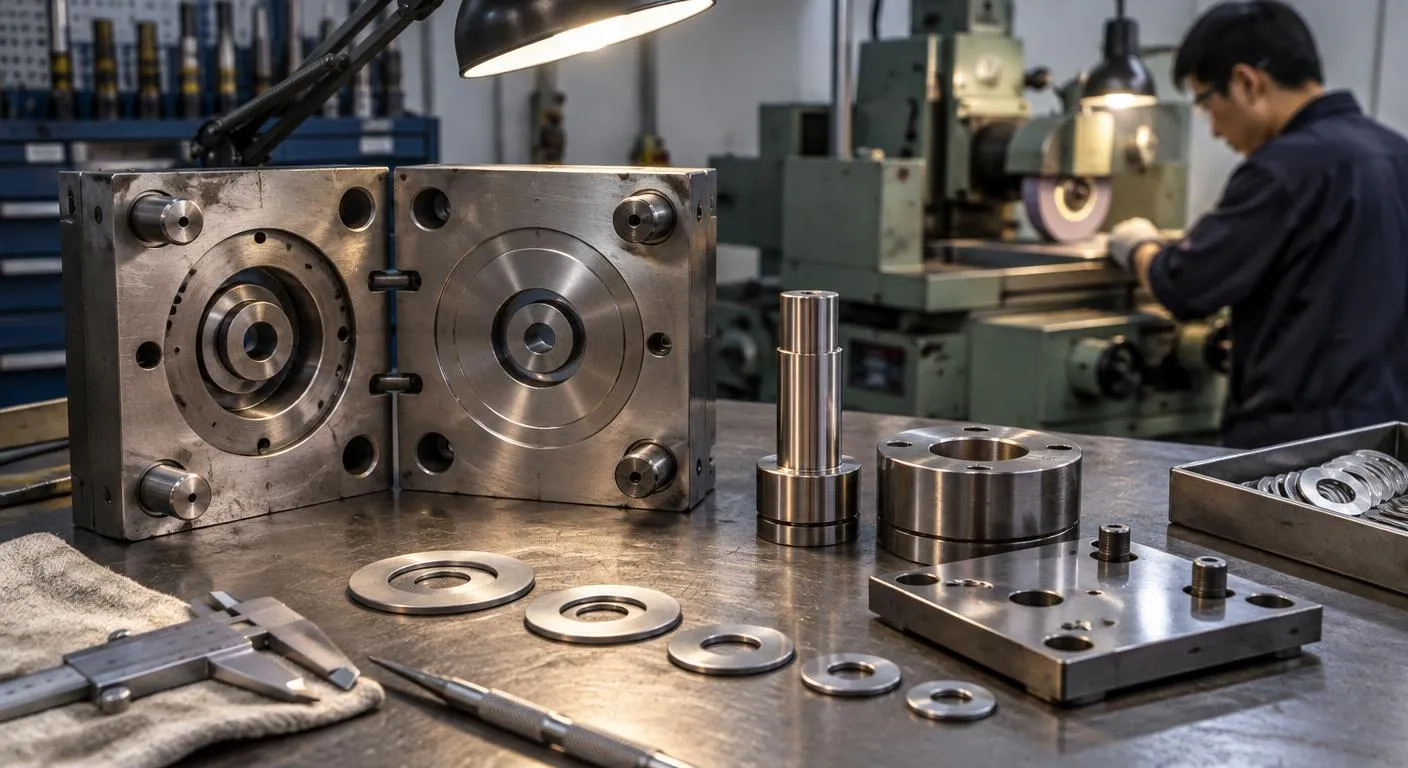
沖壓模具的費用付清後,所有權、保管責任、保養維護由誰負擔與報廢條件都要寫明,否則日後想轉廠時,原廠可能以費用未攤提完畢為由不放模具。材料替代要先通知:
工廠缺料時可能改用同等級但不同來源的板材,硬度與延伸率稍有差異就會影響成形與回彈,材料變更前應要求書面通知並重新送樣。首批量產再抽一次:
樣品常由技術人員慢速試沖,換成作業員與正常速度後尺寸可能偏移,建議首批量產再做一次抽樣量測,不要只憑樣品承認書就放行。
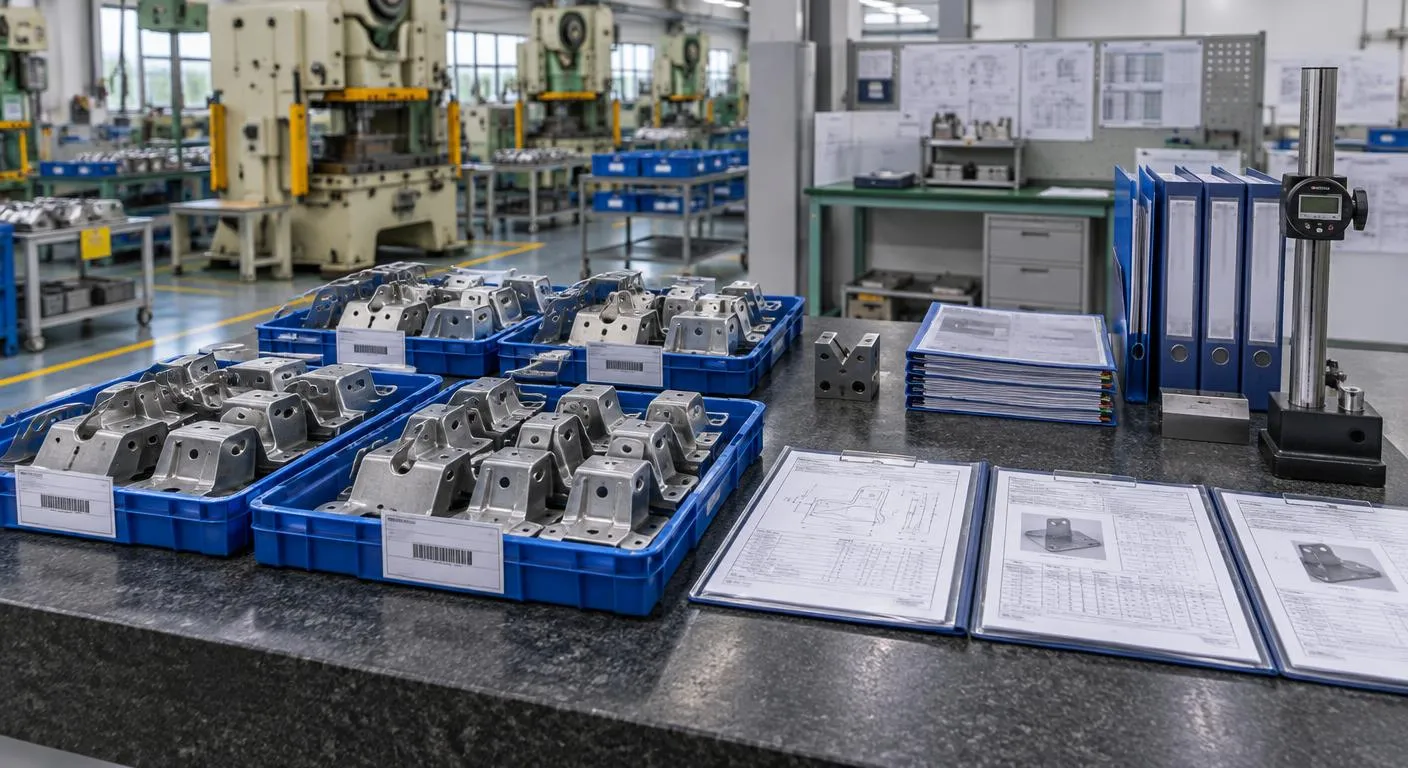
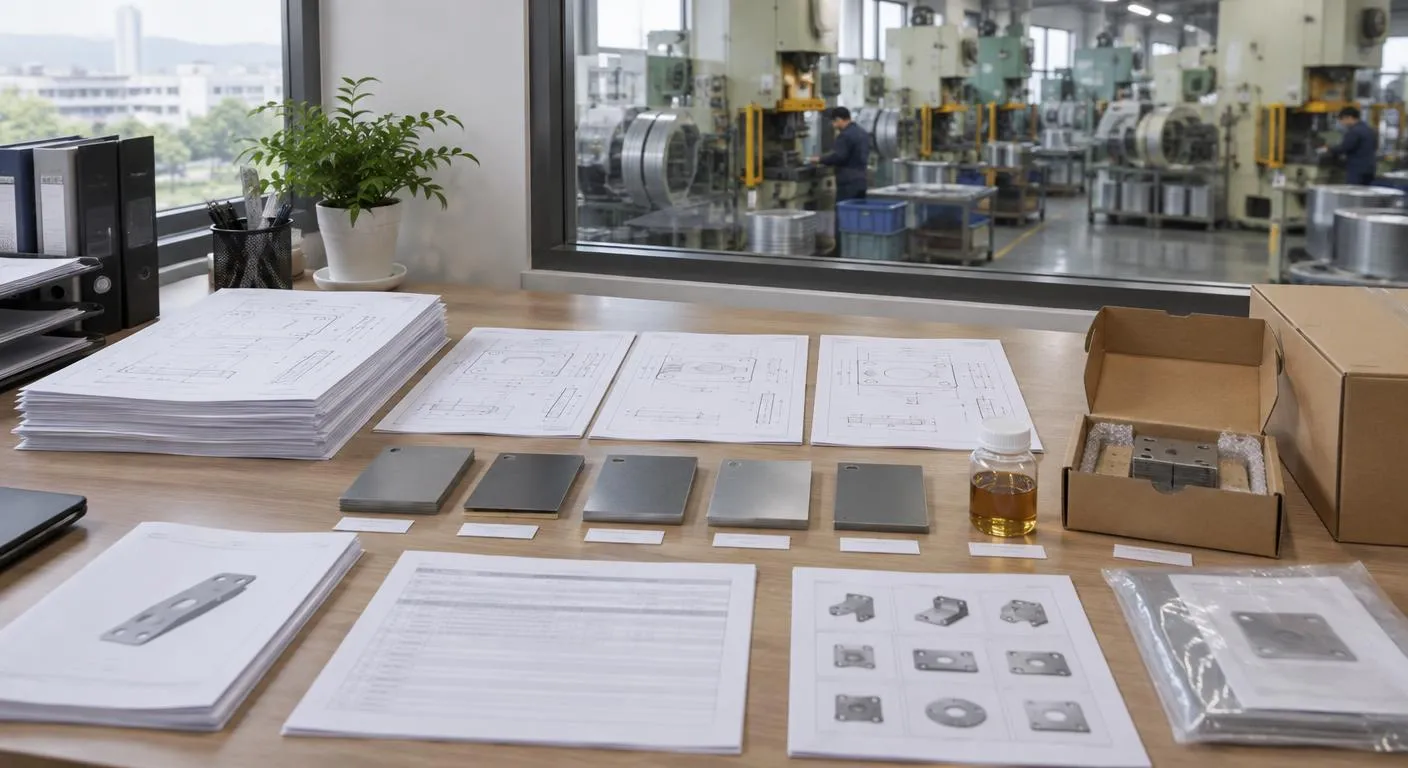
找沖壓代工時,詢價資料較合適一次給齊:2D圖面與3D檔、材質與板厚、表面處理需求、預估年用量與每批數量,以及是否有包裝或防鏽要求。用量資訊特別關鍵,它決定工廠要開哪種模具,也影響最小訂購量。收到報價後,請對方把模具費、單件加工費、表面處理與運費分開列,橫向比較時才不會被總價誤導。
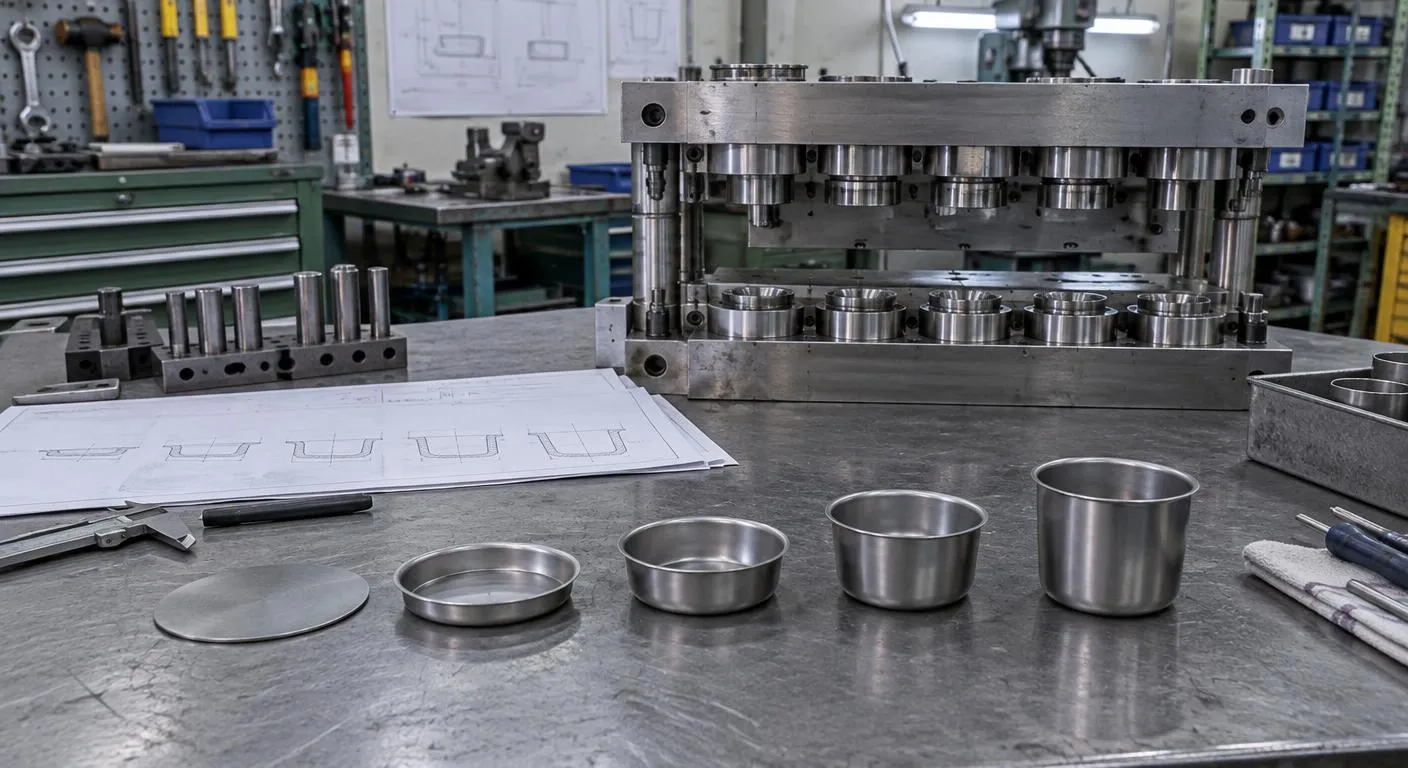
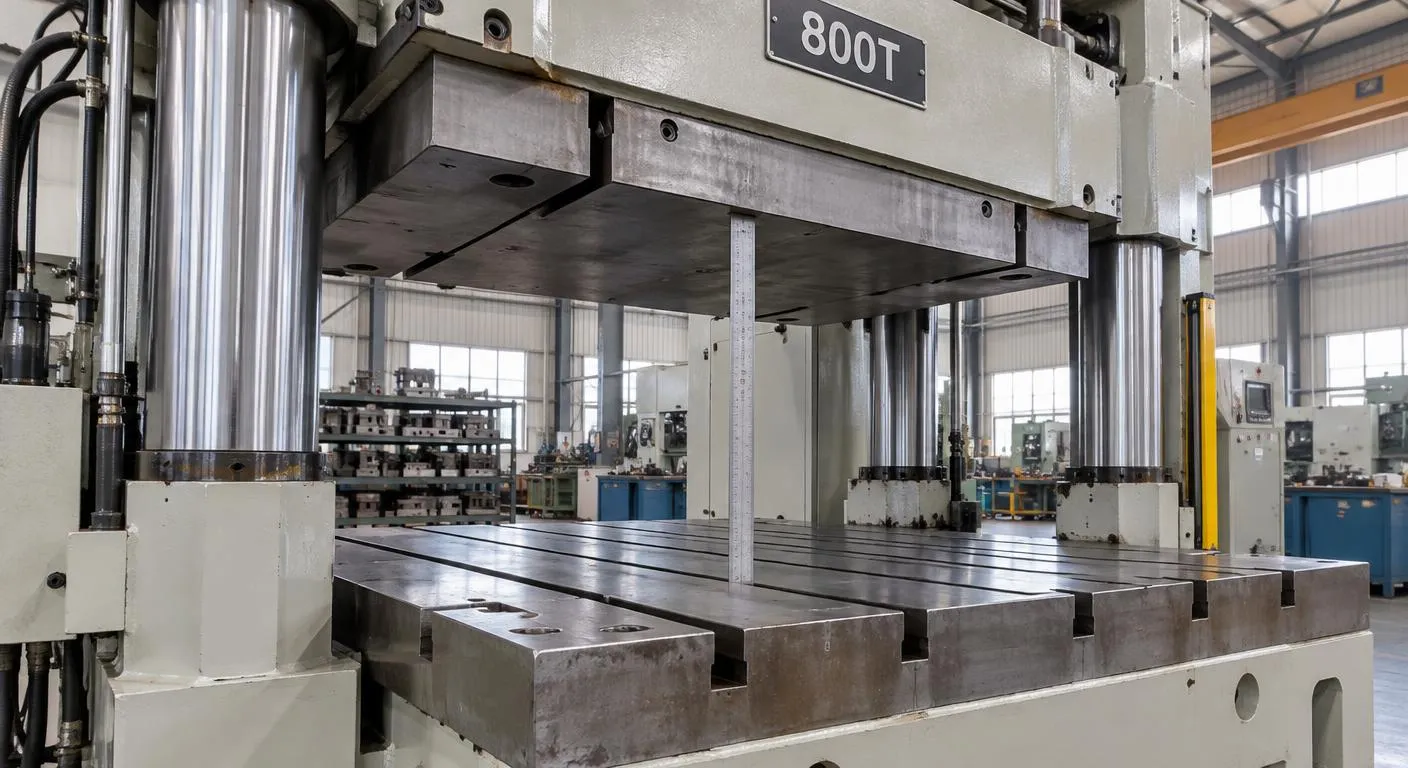
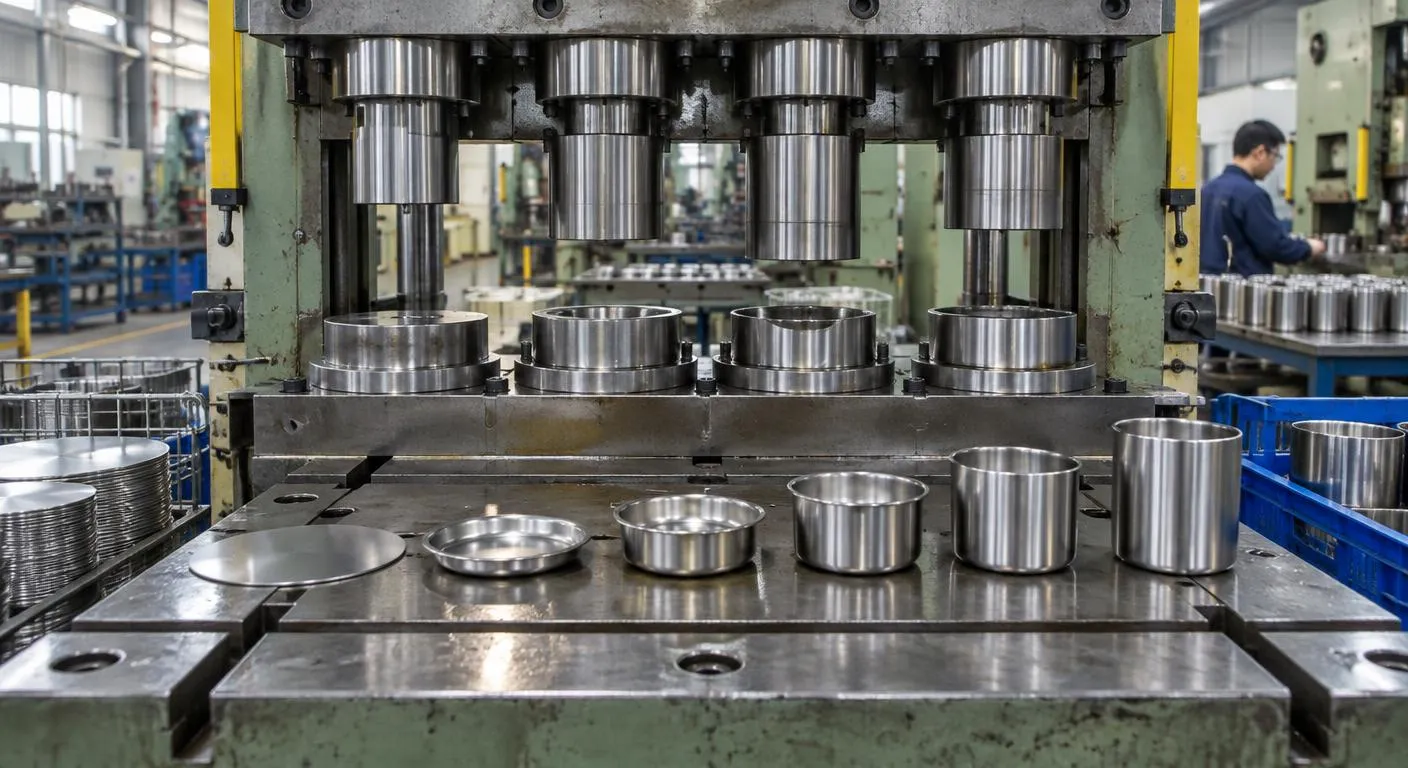
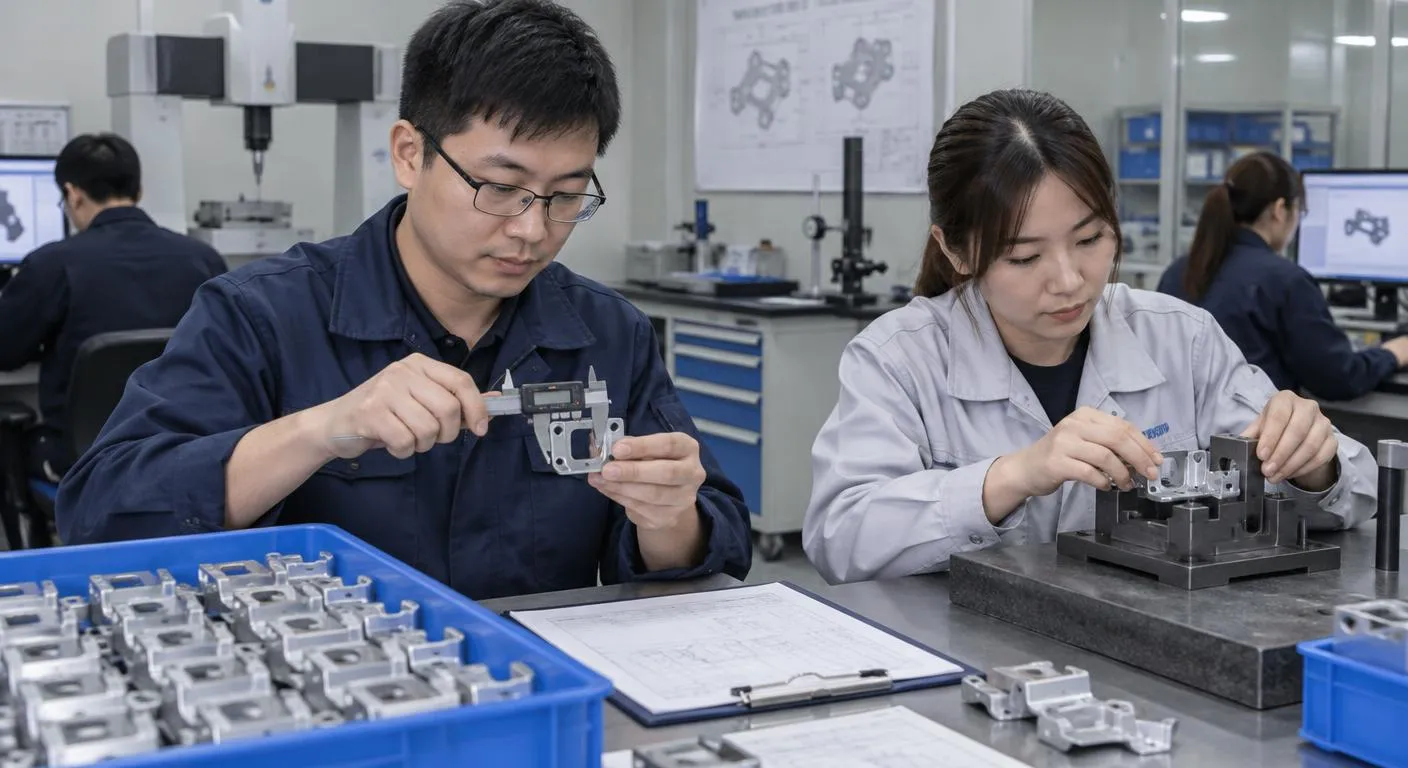
模具完成後進入試模,第一批金屬沖壓件樣品通常由品管人員與採購一起做全尺寸量測與組裝測試。以油壓模具做引伸或成形件時,滑塊速度可調,適合材料流動需要時間的深杯形或厚板件,但每分鐘行程數較低,量產前要評估產能能否跟上出貨節奏。試模階段的風險在於修模次數沒有上限,開模前就要在合約寫明免費修模的條件,以及樣品驗收以哪一版圖面為準。
年用量在數千件以內、形狀簡單或需要深引伸的零件,單工程模或油壓模具搭配人工送料較划算,模具費低、改版也容易;年用量上萬且外形已定案時,連續模配合高速沖床能大幅壓低單價,但設計變更的代價很高。挑選五金沖壓廠時,也要看設備噸數與是否有自有模具部門:模具自製的工廠修模反應快,模具外包的工廠則要問清楚修模由誰負責、需要多久。
| 單工程模 |
|---|
| 每副模具只做一道工序,零件在不同沖床間人工轉移;適合打樣與少量的沖壓代工,模具費低、改版彈性大,但單件工時與人工成本較高。 |
| 連續模 |
| 多道工序排在同一副模具內,料帶自動送進逐站成形;適合大量且設計定案的零件,單價低、尺寸一致性好,但模具費高,設計變更常需重做部分模板。 |
可以,但要看形狀。外形簡單的平板件可先用雷射切割搭配折床做樣品,驗證組裝後再開模;需要引伸的杯狀件很難用替代工法做出相同料厚分布,通常會用簡易的油壓模具試做。樣品與量產工法不同時,尺寸與毛邊會有差異,驗收標準要分開訂。
可以看三個重點:模具鋼材與熱處理規格是否註明、模具壽命或保養週期怎麼計算、試模與修模次數是否寫明。若某家總價明顯偏低,多半是模具結構簡化或沒計入表面處理,問清楚金屬沖壓件的後段加工是否包含,差距通常就會浮現。
| 詢價前先整理好圖面、材質板厚、預估年用量與表面處理需求,並向五金沖壓廠詢問模具歸屬、免費修模條件與樣品驗收依據,比較報價時會更有把握。 |