電話
地址
新北市八里區中山路2段96號
新北市八里區中山路2段96號
量產開始後單價一直降不下來,或是換了一家廠報價差距明顯,採購人員多半會卡在同一個問題:這筆錢到底花在哪裡。金屬成型加工的單價由材料、模具、沖床工時與後加工疊加而成,只要把每一塊拆開看,就能判斷哪一段有談的空間,哪一段砍了反而增加風險。
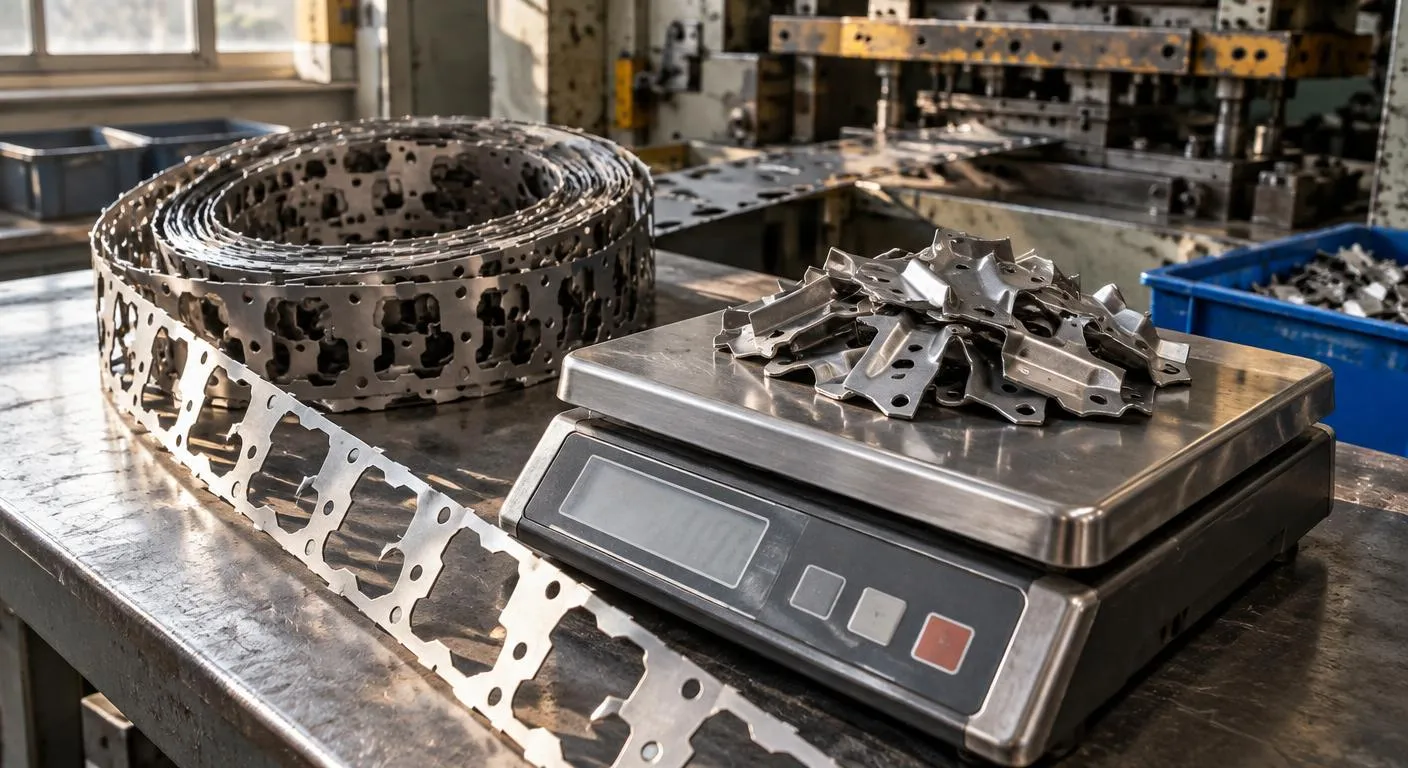
材料通常占單價的大宗,而材料費取決於排樣方式。同一個零件若外形不規則,帶料上的廢料骨架就多,鋼捲用掉的重量遠大於成品重量,這部分會原封不動算進金屬成型加工報價。另一個常被忽略的是後加工:攻牙、去毛邊、電鍍或熱處理多半外包,每多一道就多一次運輸與等待,零件越小,這些固定成本攤到每一件的比例越高。
判斷報價是否合理,可以要求業者把單價拆成材料、加工、後處理與包裝四欄。詢問台北沖壓加工廠時,採購人員若只拿到一個總價,很難看出差異來自料厚公差、沖床噸數還是工序數;拆開後就會發現,有些廠用較大噸數的機台做小件,每分鐘行程數低,工時自然高。比較兩家報價時把同一欄放在一起看,才知道差距是結構性的,還是單純毛利不同。
鋼材價格連動條款:
鋼捲價格波動時,業者可能要求調價。合約中約定以哪個時點的材料行情為基準、漲跌超過多少才調整,可以避免每季重新議價的拉鋸。包裝與防鏽費:
冷軋鋼件出貨常需上防鏽油、加隔層紙或真空包裝,這些費用常被算在運費或另外加收。在台北沖壓加工廠與其他廠比價時,記得把包裝規格寫成一致條件。設計變更的計價:
量產後改孔位或料厚,可能只需修模,也可能整套模具重做。下單前約定設變的評估方式與報價時限,避免急件時只能接受對方開價。
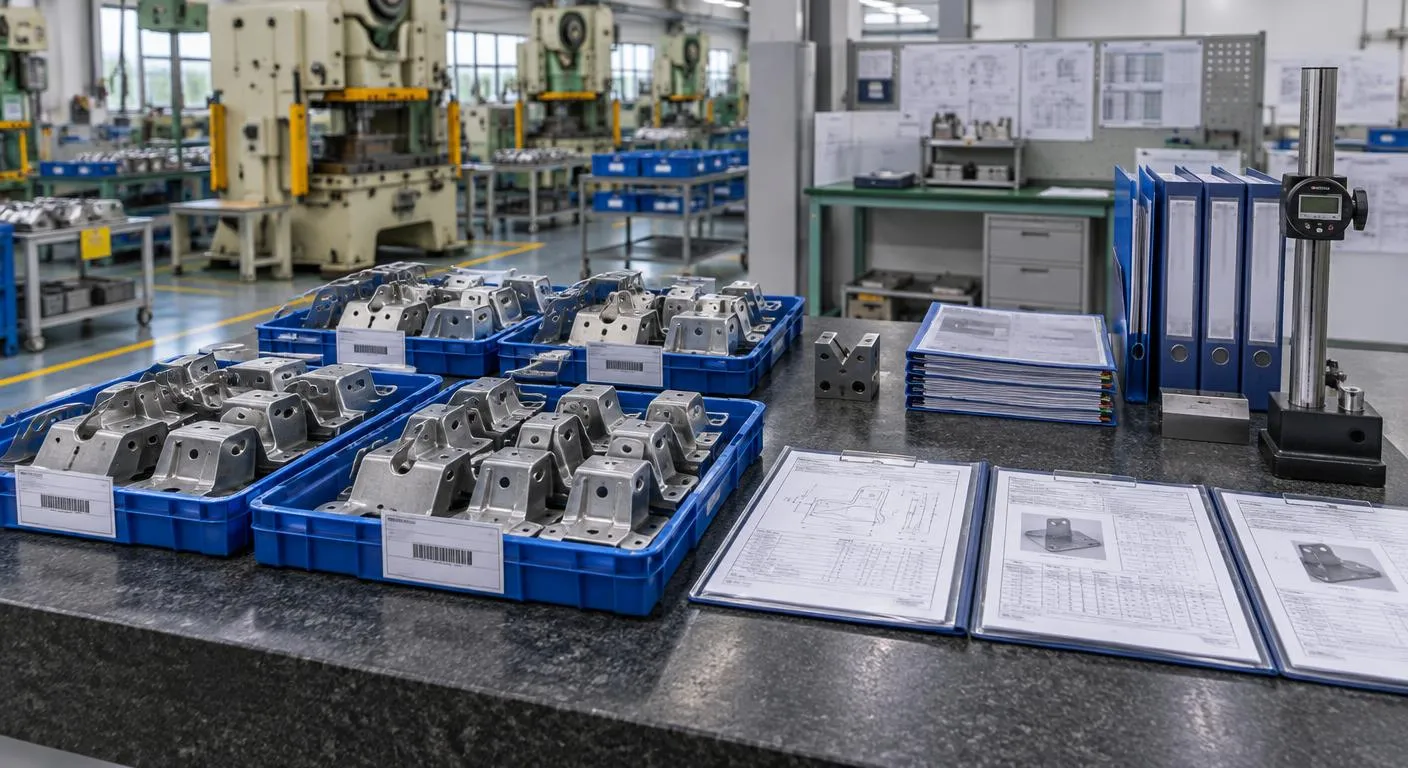
拿到報價後,可以依圖面逐項核對工序數與每道工序對應的模具。以汽車零件沖壓為例,這類件常要求材料證明、尺寸量測報告與批號追溯,這些文件作業本身就有成本,若報價沒列出,量產後才補就容易變成追加費用。接著看年需求量與每批數量:同樣的模具,一次生產一萬件和分十次生產,換模與首件檢核的時間差很多,單價也會跟著不同。
壓價最大的風險在模具維護。沖頭與下模刃口使用一段時間就要研磨,研磨週期與費用歸誰負擔若沒寫進合約,業者可能延後保養,毛邊與尺寸飄移會在出貨後才出現。找新北沖壓廠或其他地區的廠商比價時,把模具保養責任、備品沖頭與模具壽命到期後的重製費用列進同一份比較表,評估的是幾年下來的總成本,而不是第一張訂單的單價。
常見的報價方式有兩種:模具費一次付清,或把模具費攤進前一批數量的單價。一次付清的好處是模具歸屬清楚,日後要轉廠時較有籌碼,單價也較低;攤提則讓初期現金壓力小,但攤提數量跑完前單價偏高,若中途停產,剩餘模具費怎麼結算要事先談好。如果產品生命週期短、需求量不確定,選攤提較合適;如果是長期穩定出貨的五金零件加工,一次付清通常比較划算,也方便日後議價。
| 連續模 |
|---|
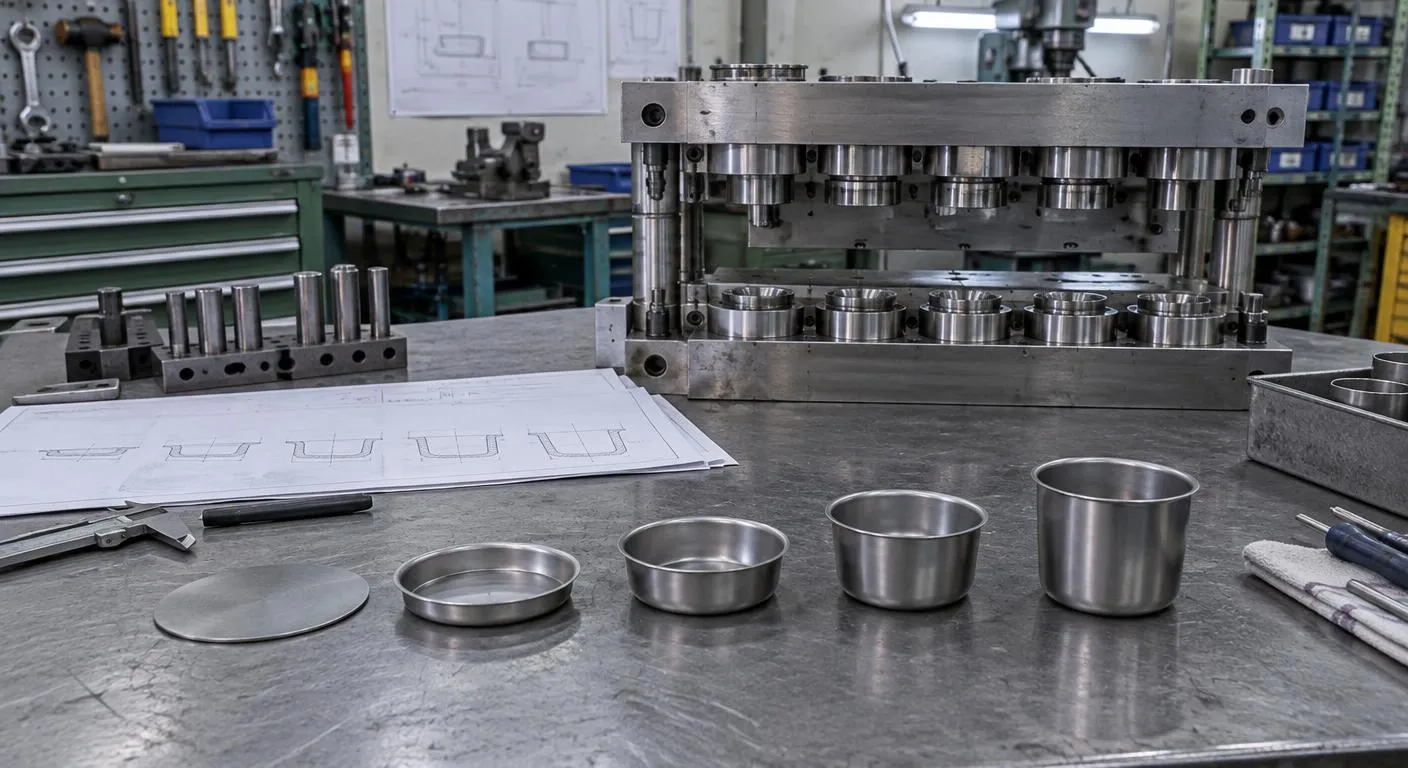
| 多道工序在同一副模具內依序完成,適合大量、尺寸小的件,汽車零件沖壓中的支架與端子常採用。模具費高,但每件工時低,數量越大單價越有優勢。 |
| 單工程模 |
| 每副模具只做一道工序,零件要在不同沖床間搬移。模具費較低、修改容易,適合試產或年需求量不大的件,缺點是人工搬運多,單價較難壓低。 |
可以,而且應該在下單時就寫進合約。攤提期間的五金零件加工單價包含模具成本,數量達標後只剩材料與加工費,若沒有事先約定調降時點與新單價,業者不一定會主動調整,採購端也較難追溯。
重點有三項:附公差的圖面與材質規格、年需求量與每批數量、表面處理與包裝要求。不論是新北沖壓廠或其他地區的業者,條件一致,拆出來的單價才有比較的基礎。
| 下一步可以把圖面、年需求量與後加工需求整理好,請業者依材料、加工、模具與包裝分欄報價,並問清楚模具保養責任,就能用同一把尺比較金屬成型加工的長期成本。 |